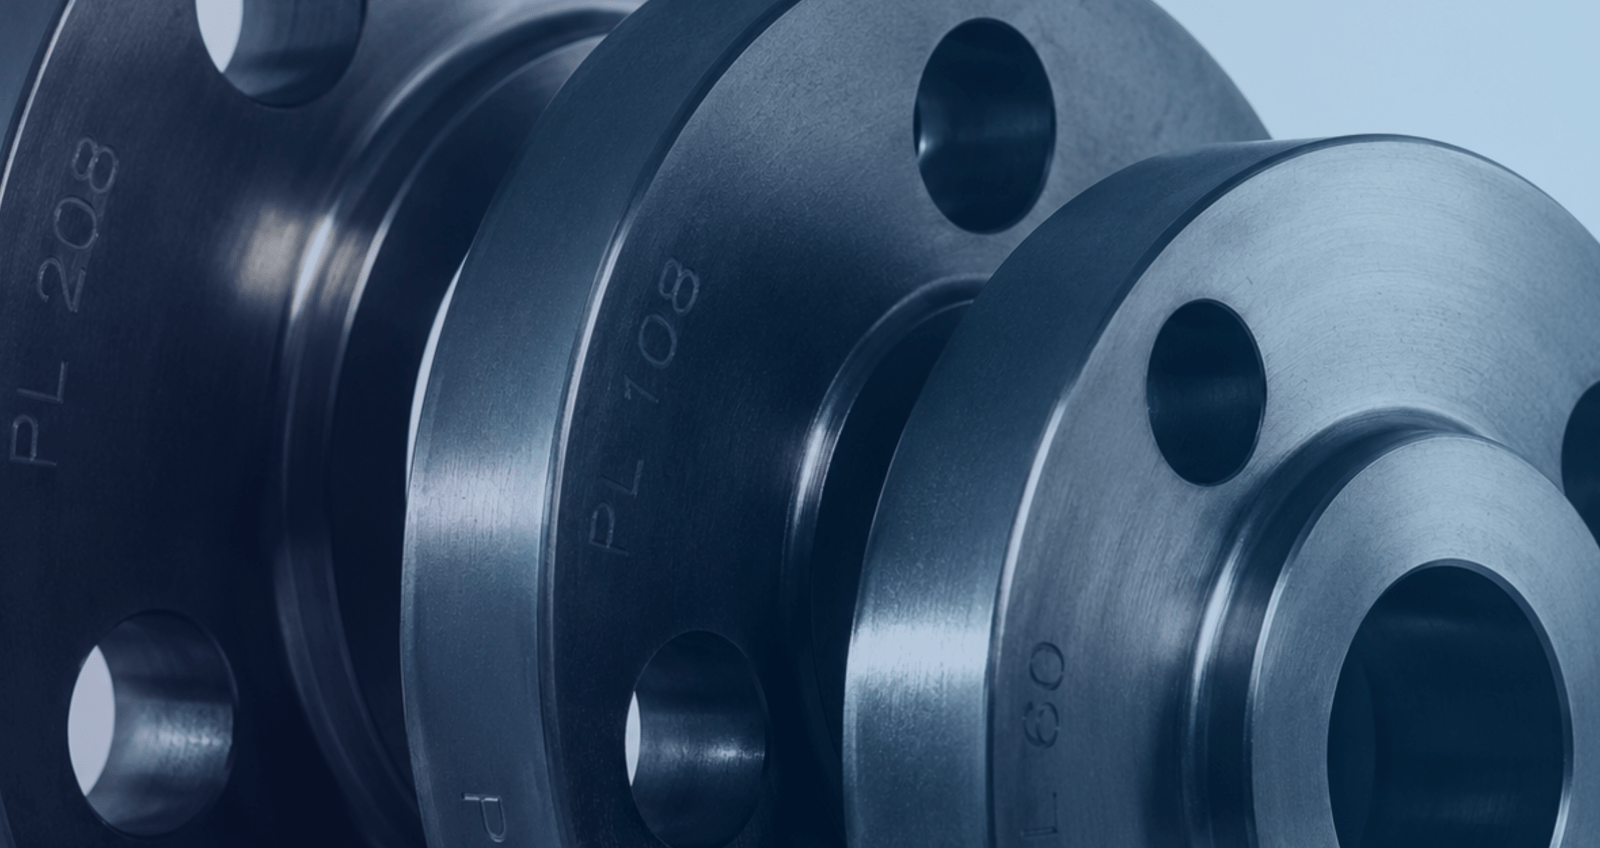
Flange de aço carbono é uma peça de conexão flangeada — um disco com furos para encaixar parafusos — que une dois trechos de tubulação, válvulas ou equipamentos, permitindo montagem e desmontagem sem solda ou rosca.
Existem seis tipos principais (slip-on, weld neck, socket weld, roscado, cego e lap joint), cada um projetado para uma situação específica de pressão, temperatura, frequência de desmontagem e tipo de junta. Especificar o tipo errado não é apenas uma decisão estética: pode comprometer a vedação, dificultar a manutenção e, em casos extremos, causar falha sob pressão.
Se você projeta sistemas de tubulação industrial e precisa definir flanges em um isométrico, este post cobre os tipos mais usados, o que os diferencia na prática e os dados que você precisa ter em mãos antes de fechar a especificação.
Por que usar flange em vez de solda contínua?
A resposta é manutenibilidade. Uma junta flangeada pode ser desmontada sem cortar a tubulação — o que é indispensável em pontos onde válvulas, instrumentos ou equipamentos precisam ser removidos periodicamente para manutenção, calibração ou substituição. Em sistemas que operam com fluidos corrosivos, vapor ou alta pressão, a capacidade de isolar e substituir componentes sem interromper toda a linha é um requisito operacional — não um conforto.
A contrapartida é que juntas flangeadas introduzem mais pontos potenciais de vazamento do que a solda contínua (cada junta tem gaxeta, parafusos e dois flanges que precisam estar alinhados e torqueados corretamente). Por isso, o uso de flange deve ser intencional e limitado a pontos que realmente exigem desmontagem.
Quais normas regem os flanges de aço carbono?
A referência principal no mercado brasileiro é a norma americana ASME/ANSI B16.5, que especifica flanges e conexões flangeadas de aço forjado para tubulações de NPS ½” a 24″ (diâmetro nominal em polegadas), em sete classes de pressão: 150, 300, 400, 600, 900, 1500 e 2500 (expressas em libras-força por polegada quadrada, historicamente chamadas de “libras” ou “#”).
Para diâmetros maiores (acima de 24″), a referência é a ASME B16.47, que cobre flanges até 60″.
O material mais comum para flanges de aço carbono é o ASTM A105 (aço carbono forjado para serviço à temperatura ambiente e moderada) ou o ASTM A350 (para serviço em baixas temperaturas). Para temperaturas mais altas, entram ligas como o ASTM A182 (aço-liga Cr-Mo). A especificação do material é tão importante quanto o tipo de flange — a mesma geometria em material inadequado pode falhar nas condições de operação.
Classe de pressão: o que significa “150#” ou “600#”?
A classe indica a pressão máxima de trabalho admissível, que varia conforme a temperatura de operação. Um flange 150# em aço carbono ASTM A105 suporta, por exemplo, aproximadamente 19,6 bar a 38°C — mas apenas cerca de 10 bar a 400°C. Isso significa que a classe precisa ser definida para a combinação de pressão E temperatura de operação, não apenas pela pressão máxima.
A tabela de pressão x temperatura para cada combinação de classe e material está na ASME B16.5 e é o dado de entrada obrigatório para a especificação correta.
Quais são os tipos de flange e quando usar cada um?
Flange Slip-On (SO) — Sobreposto
O tipo mais comum e de instalação mais simples. A tubulação passa pelo interior do flange, que é então soldado em dois pontos: uma solda de filete externa e uma interna. O diâmetro interno do flange é levemente maior que o diâmetro externo do tubo para encaixe.
Quando usar: aplicações de pressão moderada (até classe 300# na maioria dos casos práticos), onde a facilidade de instalação e alinhamento é prioritária. Não exige corte preciso do tubo, pois a tubulação pode avançar alguns milímetros dentro do flange antes da solda.
Quando não usar: serviços de alta pressão, alta temperatura ou ciclagem térmica frequente — a dupla solda de filete (interna e externa) tem resistência à fadiga inferior à solda de topo do weld neck.
Flange Weld Neck (WN) — Com Pescoço
Tem um pescoço longo chanfrado que se funde com a tubulação por solda de topo (butt weld), distribuindo a tensão ao longo do comprimento do pescoço. É o tipo mais robusto mecanicamente e o preferido para condições críticas.
Quando usar: alta pressão (classe 600# ou acima), alta temperatura, ciclagem de pressão ou temperatura, serviços com fluidos agressivos, sistemas onde a integridade da junta é crítica. É o tipo padrão em projetos de petróleo e gás, petroquímica e sistemas de vapor de alta pressão.
Quando não usar: quando o custo e o tempo de instalação são restrições importantes e as condições de operação permitem o slip-on. O weld neck é mais caro e exige corte preciso e chanframento do tubo antes da solda.
Flange Roscado (Threaded)
Conecta à tubulação por rosca interna — sem necessidade de solda. É o mais rápido de instalar e o único que pode ser desmontado completamente sem ferramentas de corte ou solda.
Quando usar: tubulações de pequeno diâmetro (até 2″ na maioria das aplicações), baixa pressão, serviços onde não é possível soldar (risco de incêndio, proximidade de equipamentos elétricos, ou onde o operador não tem habilitação de soldagem). Muito usado em instrumentação e conexões de instrumentos de pressão.
Quando não usar: alta pressão, temperatura elevada, fluidos que causam corrosão sob tensão na rosca, ou ciclagem intensa de pressão — a rosca concentra tensão e tem menor resistência à fadiga do que a solda de topo.
Flange Socket Weld (SW) — De Encaixe
A tubulação encaixa em um soquete interno do flange e é soldada externamente por um filete de solda único. Oferece mais resistência do que o roscado e mais facilidade de alinhamento do que o slip-on em diâmetros pequenos.
Quando usar: diâmetros pequenos (até 2″) em serviços de pressão moderada a alta, onde a solda é possível mas o weld neck seria superdimensionado. Comum em sistemas de instrumentação de alta pressão e em linhas auxiliares de processo.
Quando não usar: fluidos com risco de acúmulo de sólidos ou corrosão na frestas do encaixe (o design do socket weld cria uma fresta entre o topo do tubo e o fundo do soquete, que pode reter fluido e causar corrosão em serviços cíclicos).
Flange Cego (Blind)
Não tem furo central — é um disco maciço usado para fechar a extremidade de uma tubulação ou abertura de vaso. Permite inspeção ou futura extensão da linha sem precisar cortar e reprocessar a tubulação.
Quando usar: para bloquear definitivamente ou temporariamente a extremidade de uma linha, boca de vaso ou abertura de equipamento. Também usado para isolar trechos de tubulação durante comissionamento ou manutenção.
Quando não usar: em posições que precisam de passagem de fluido — parece óbvio, mas flanges cegos são instalados incorretamente com surpreendente frequência em obras confusas.
Flange Lap Joint (Solto)
Composto por dois elementos separados: o flange propriamente dito (que pode girar livremente) e um stub end soldado na tubulação. O flange desliza sobre o stub end e é aparafusado ao flange do outro lado.
Quando usar: em sistemas que precisam de alinhamento angular dos furos sem rodar a tubulação (facilita a montagem), ou onde o flange é de material caro (inox, liga especial) e a tubulação é de aço carbono — o stub end é fabricado no material nobre, e o flange solto pode ser de aço carbono convencional, reduzindo custo.
Quando não usar: alta pressão — a resistência mecânica do lap joint é inferior à do weld neck porque a carga é transmitida pelo stub end, não diretamente pela espessura do flange.
Tipos de face: o que muda na vedação?
Além do tipo de flange, a face (superfície de contato onde a gaxeta é assentada) precisa ser especificada:
RF — Raised Face (Face Elevada): a mais comum. A face de vedação é uma saliência em relação ao plano do flange, com acabamento serrilhado concêntrico ou espiral que melhora a aderência da gaxeta. Usada com gaxetas de espiral, grafite ou PTFE.
FF — Flat Face (Face Plana): toda a face do flange é plana, sem saliência. Obrigatória quando um dos flanges da junta é de ferro fundido — para evitar que o aperto dos parafusos quebre o material frágil. Exige gaxeta de face completa.
RTJ — Ring Type Joint: um canal usinado na face do flange recebe um anel metálico de vedação. Oferece a vedação mais confiável em alta pressão e alta temperatura — padrão em equipamentos de petróleo e gás offshore.
Como especificar um flange: checklist
Para fechar uma especificação de flange sem ambiguidade, os seguintes dados precisam constar no projeto:
- Tipo: slip-on, weld neck, roscado, socket weld, cego ou lap joint;
- Diâmetro nominal (NPS ou DN): compatível com o diâmetro externo da tubulação;
- Classe de pressão: 150#, 300#, 600#… definida para a combinação pressão + temperatura de operação;
- Material: ASTM A105 (carbono geral), A350 LF2 (baixa temperatura), A182 F316 (inox 316)…;
- Tipo de face: RF, FF ou RTJ;
- Norma dimensional: ASME B16.5 (NPS ½” a 24″) ou B16.47 (acima de 24″);
- Acabamento da face: serrilhado (stock finish), espiral, liso — conforme o tipo de gaxeta.
Na Quality Tubos, trabalhamos com flanges de aço carbono ASTM A105 nas principais classes e tipos, com suporte técnico para ajudar na especificação correta para cada ponto do seu projeto. Fale com nosso time pelo WhatsApp antes de fechar a compra.